手作業のバリ取りを汎用型機で内製化し、加工速度を約1/10に
株式会社M.T.C✓ 経産省などの認定・選定
成果加工速度 100%→10%
岐阜県のプラスチック射出成形金型の設計製作会社がサポイン事業で高温でも高精度を保つ金型を開発し、成形サイクルを200秒から115秒に短縮した事例です。
株式会社岐阜多田精機✓ 経産省などの認定・選定
成果成形サイクルを約200秒から115秒に低減し、成形品の平面度を0.005mm以下に制御できるようになりました。
| 事業者名 | 株式会社岐阜多田精機 |
|---|---|
| 研究開発のテーマ | 高精度金型製造技術の開発 |
| 基盤技術 | 金型 |
| 所在地 | 岐阜県 |
| 業種 | プラスチック射出成形金型、ダイカスト金型の設計製作 |
| 共同研究の機関 | 財団法人岐阜県産業経済振興センター、日晃オートメ株式会社、岐阜県産業技術センター、金沢大学 |
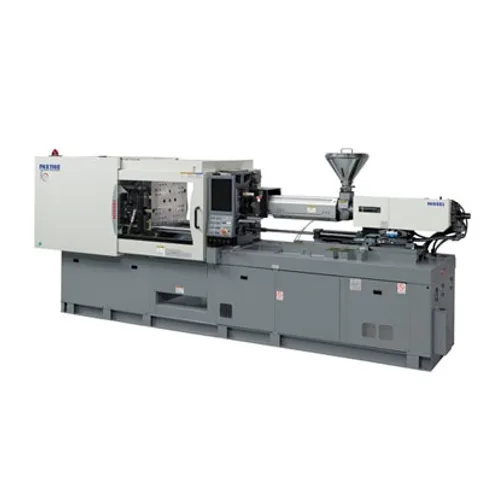
射出成形機、温調装置、高温高精度金型
経費の区分:開発した装置・試作機
補助金で導入できる設備
補助金・助成金
この補助金の認定支援機関
株式会社大垣共立銀行| 共同研究の機関 | 財団法人岐阜県産業経済振興センター |
|---|---|
| 共同研究の機関 | 日晃オートメ株式会社 |
| 共同研究の機関 | 岐阜県産業技術センター |
| 共同研究の機関 | 金沢大学 |
自動車部品メーカーから採用内示を得ており、住宅設備メーカーとも採用に向けて調整を進めています。今後は強度試験や生産コストなどの定量的評価を実施する予定です。
この事例の戦略的基盤技術高度化支援事業は、いまはGo-Tech事業(成長型中小企業等研究開発支援事業)として募集されています。
直近の回(通常枠)の補助上限は4,500万円、補助率は2/3以内です。事例のときの額とは違うことがあります。
URLを入れると、製品と支援事業者がわかります
株式会社M.T.C✓ 経産省などの認定・選定
成果加工速度 100%→10%
株式会社ワークヴォックス✓ 経産省などの認定・選定
成果車体内部寸法の測定時間 3日→0日
株式会社宮本金型製作所✓ 経産省などの認定・選定
成果全56回の仕様・設計変更に対応して試作を重ね、手作業の自動化と工程の1工程への圧縮でリードタイムを短縮しました。